 Deutsch.
 English
 Español
Professioneller Hersteller von Autokettenrädern
Article Directory
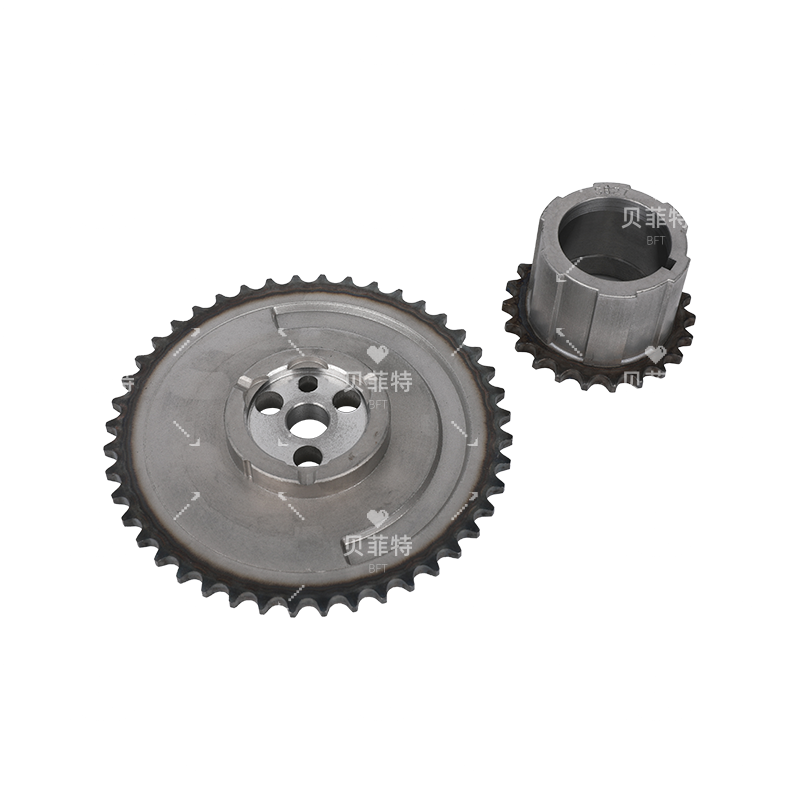
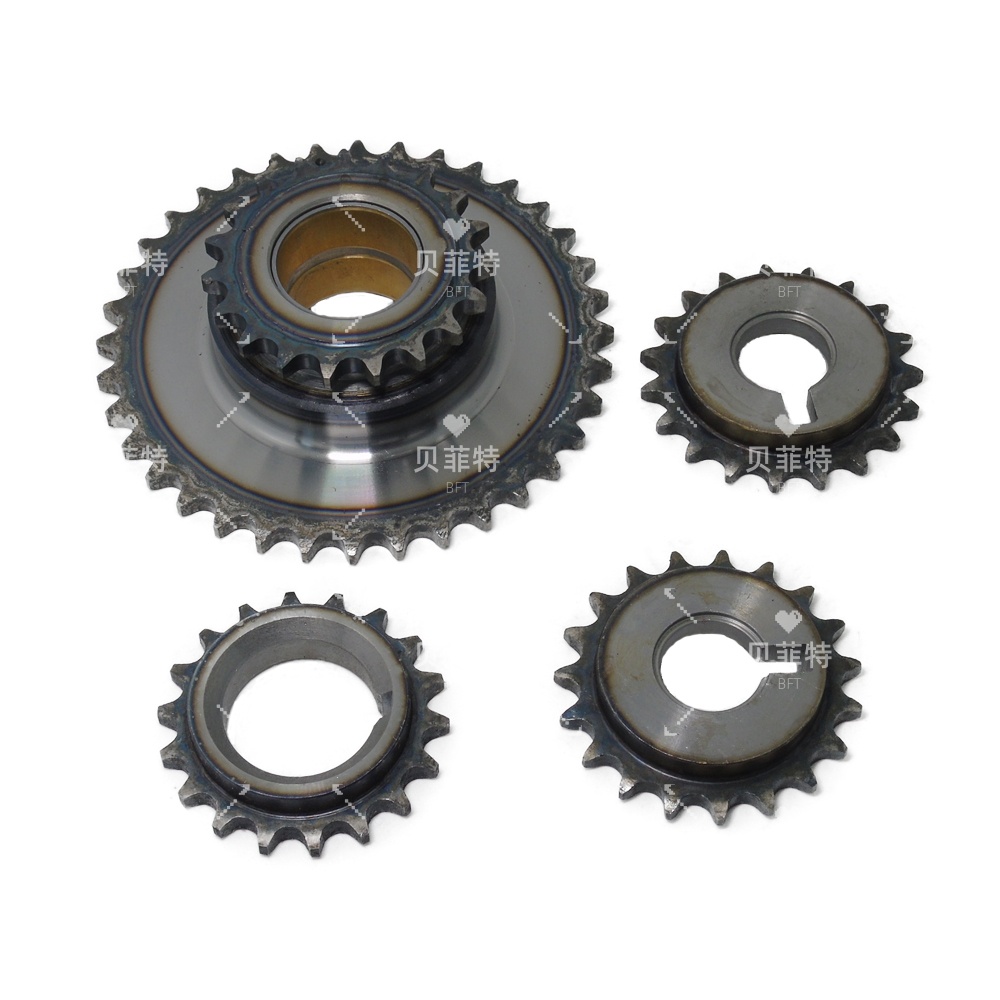
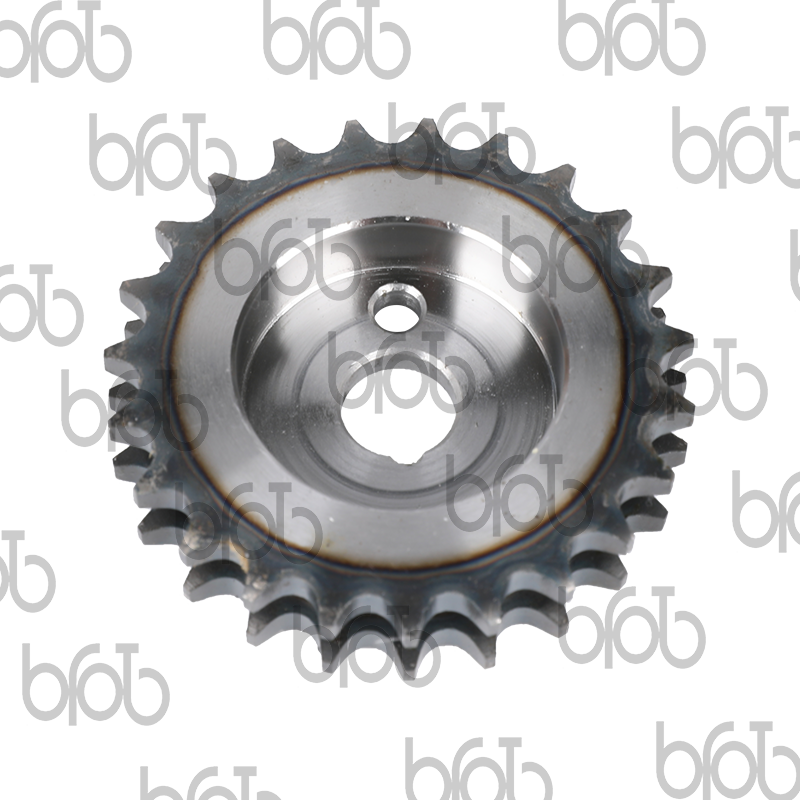
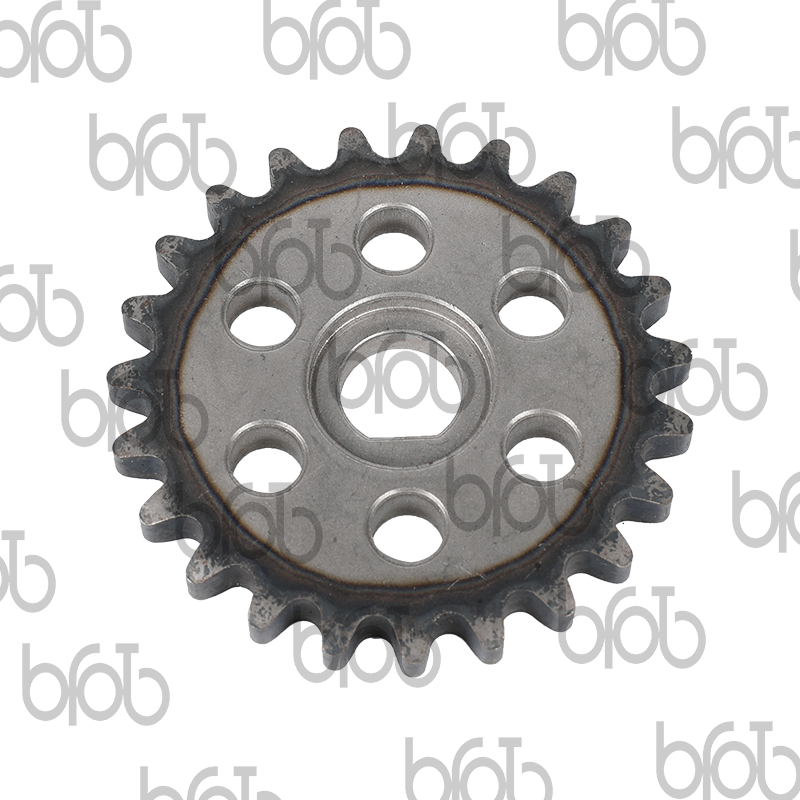
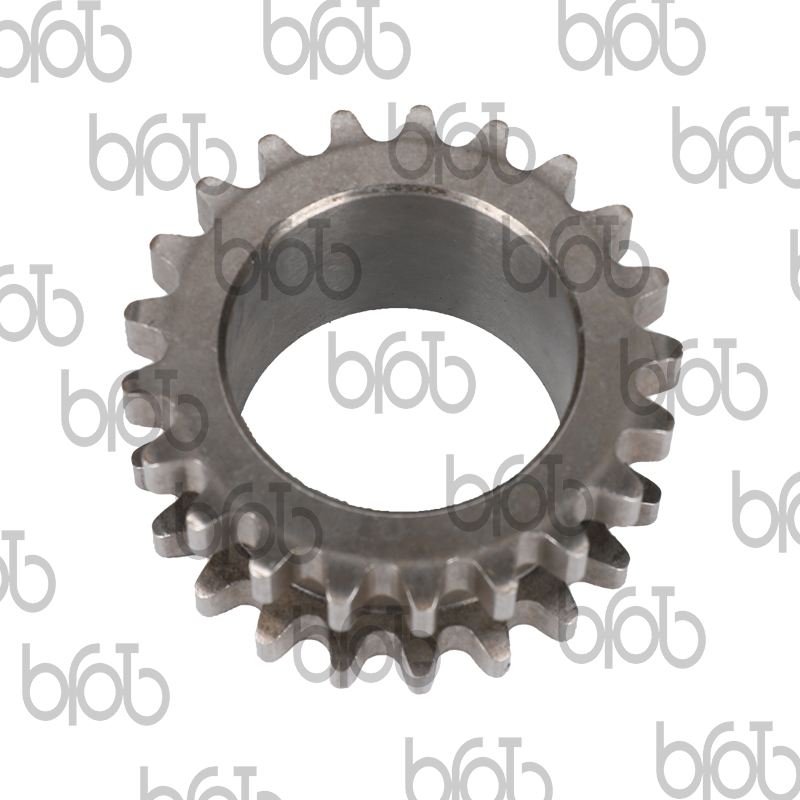
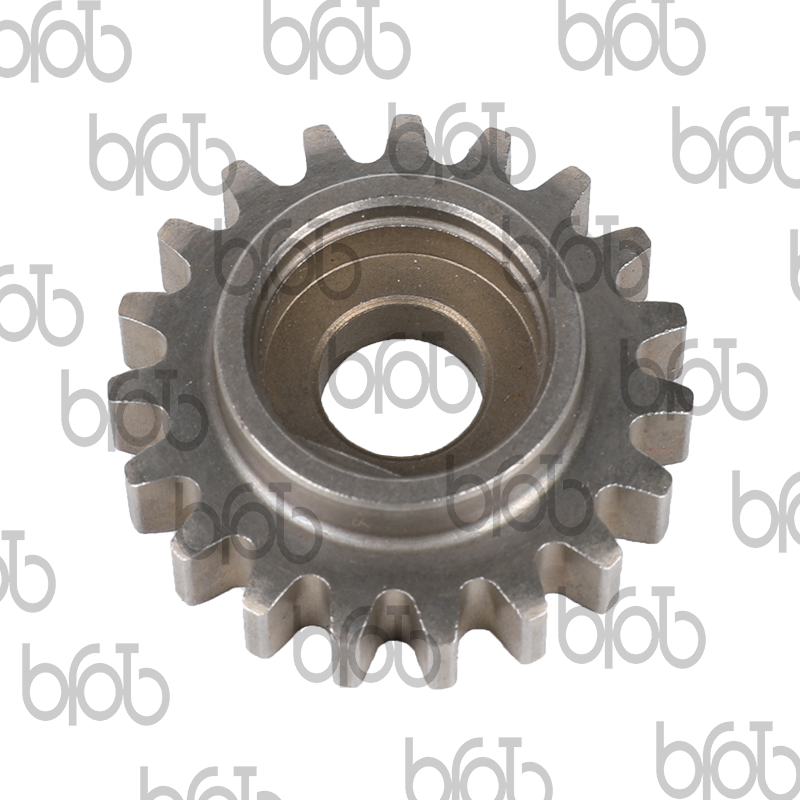
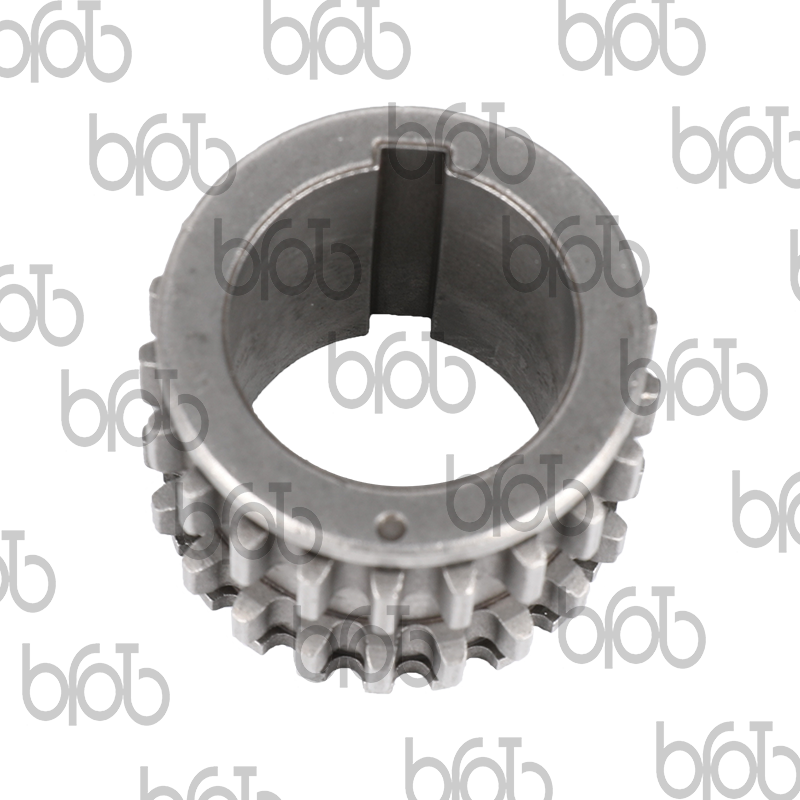
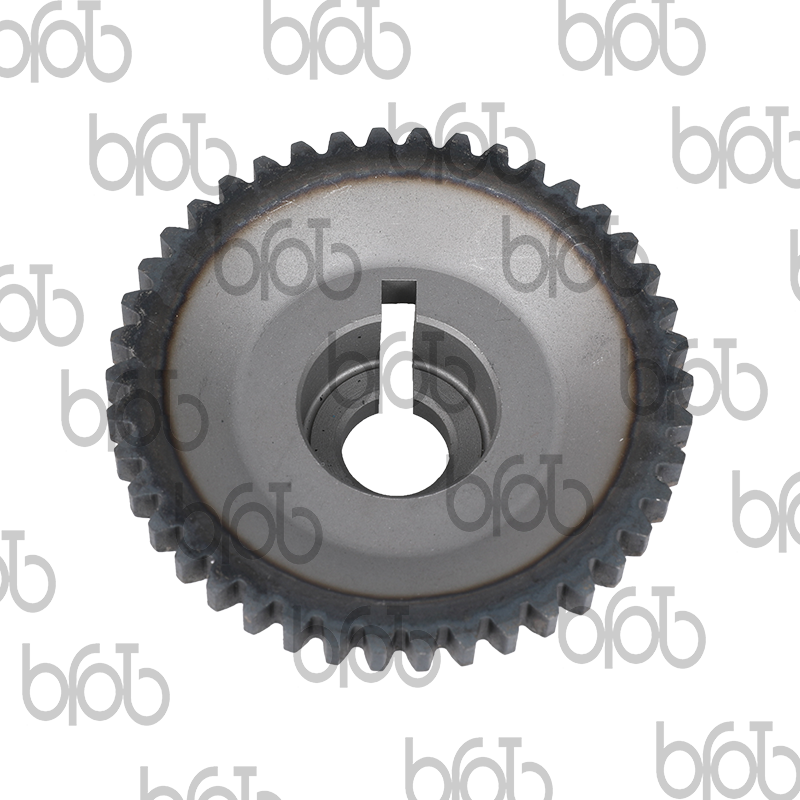
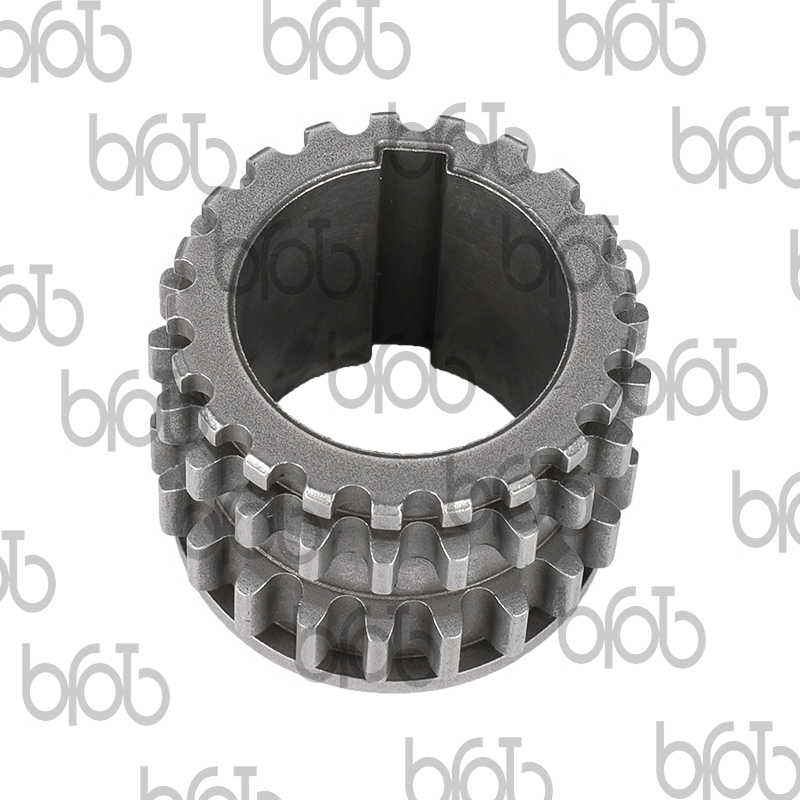
Die BMW Mini, Peugeot Motorsteuerung, Kurbelwellenrad ist die mechanische Grundlage der gemeinsamen Prince-Motorarchitektur (Serien EP6, N12, N14, N16 und N18). Es synchronisiert die Drehposition der Kurbelwelle über die Steuerkette direkt mit den obenliegenden Nockenwellen. Aufgrund der hohen thermischen Belastung und der präzisen Timing-Anforderungen dieser speziellen Motoren verändert ein verschlissenes oder durchrutschendes Kurbelwellenrad die Ventilsteuerungsparameter, was zu sofortigem Rasseln der Steuerkette, Diagnosefehlercodes (wie P0012 oder P0014) und schweren Motoraussetzern führt.
Gemeinsame Engine-Architektur und Kompatibilitätsmatrix
Die joint development of the Prince engine family by the BMW Group and PSA Peugeot Citroën led to highly standardized mechanical components across several high-volume vehicle lines. The crankshaft sprocket features a precision-machined bore that slides onto the nose of the crankshaft, depending entirely on the clamping force of the central crankshaft bolt rather than a traditional woodruff keyway.
Da es sich um eine reibschlüssige Konstruktion handelt, führt jeder Drehmomentverlust an der zentralen Hauptschraube dazu, dass das Kettenrad unabhängig von der Kurbelwelle durchrutscht. Aufgrund dieses gemeinsamen Konstruktionsfehlers und strukturellen Aufbaus ist es äußerst wichtig, die genaue Ausrichtung der Anwendung zu überprüfen, bevor eine Überholung des Zeitmesssystems vorgenommen wird.
| Motorbezeichnung | Fahrzeugmarkenmatrix | Spezifische Modellbeispiele | Typische Produktionsjahre |
|---|---|---|---|
| BMW N12 / N16 | BMW Mini | Mini Cooper R56 Schrägheck, R55 Clubman (Saugmotor) | 2007 - 2013 |
| BMW N14 / N18 | BMW Mini | Mini Cooper S JCW, R60 Countryman (VVT mit Turbolader) | 2007 - 2015 |
| PSA EP6 / EP6DT | Peugeot | Peugeot 207, 208, 308, 3008, RCZ Coupé | 2006 - 2016 |
Technische Spezifikationen und Werkstofftechnik
Industrielle Steuerkettenräder werden mittels gesinterter Pulvermetallurgie oder geschmiedetem hochfestem Kohlenstoffstahl hergestellt, um eine hohe Oberflächenhärte und strukturelle Ermüdungsfestigkeit zu gewährleisten. Das Zahnradprofil muss mit minimaler Gleitreibung mit den Steuerkettengliedern interagieren, um einen beschleunigten Kettenverschleiß oder eine Kettengliederlängung zu verhindern.
- Materialzusammensetzung Hochdichte Sinterstahllegierung mit Chrom und Mangan, wärmebehandelt durch Induktionshärten, um eine Oberflächenhärte von mindestens 50 HRC zu erreichen.
- Maßprofilpräzision Die Genauigkeit des Zahnprofils liegt innerhalb eines Toleranzbereichs von weniger als 15 Mikrometern, um einen reibungslosen harmonischen Übergang zu gewährleisten und hochfrequente Torsionsschwingungen zu dämpfen.
- Reibungsoberflächenschnittstelle Die rear thrust face of the sprocket is micro-ground to a specific Ra roughness profile to optimize coefficient of friction when clamped against the crankshaft step.
Verschleißanalyse und Diagnose von Reibschlussfehlern
Im Gegensatz zu Zahnkettenrädern mit Passfeder, die bei Ausfall strukturelle Komponenten zerstören, führt ein reibschlüssiges Steuerkettenrad, bei dem es zu Mikroschlupf kommt, zu einer allmählichen Verzögerung der Steuerzeiten. Techniker müssen Diagnosesysteme auf Korrelationsfehler zwischen den Kurbelwellen- und Nockenwellensensoren überwachen. Bei der physikalischen Untersuchung werden häufig polierte Riefen auf den Passflächen des Kettenrads sichtbar, was darauf hindeutet, dass sich das Kettenrad unter hoher Beschleunigungsbelastung auf der Welle gedreht hat.
Wenn der Verschleiß an der Nabenschnittstelle einen Dickenverlust von mehr als 0,05 mm aufweist, kann selbst eine brandneue Ersatz-Zentralschraube, die gemäß den Werksspezifikationen angezogen wurde, keine ausreichende Klemmkraft bereitstellen, was zu wiederholtem Timing-Schlupf und einem katastrophalen Strukturkontakt zwischen Kolben und Ventil führt.
Industrielles Austausch- und Timing-Kalibrierungsprotokoll
Für den Austausch des Kurbelwellenrads sind spezielle Spezialwerkzeuge zum Blockieren des Motors erforderlich, da auf dem Zahnrad selbst keine physischen Steuermarkierungen vorhanden sind. Bei der Installation ist folgendes Verfahrensprotokoll einzuhalten:
Drehen Sie zunächst den Motor in die 90-Grad-Kolbenposition und führen Sie den Kurbelwellen-Sicherungsstift durch den Motorblock in das Schwungrad ein. Befestigen Sie die Nockenwellen-Arretierblöcke an den hinteren Abflachungen der Einlass- und Auslassnockenwellen, um eine unabhängige Drehung zu verhindern.
Zweitens: Ziehen Sie den alten ölgetränkten Spanner heraus und lösen Sie die mittlere Schraube der Hauptkurbelwelle. Entfernen Sie das alte Kettenrad, reinigen Sie die Kurbelwellenmündung gründlich mit einem rückstandsfreien Entfetter und schieben Sie das neue Kettenrad an seinen Platz. Der Einbau einer neuen Reibscheibe ist zwingend erforderlich, wenn die Motorumbauvariante dies vorschreibt.
Drittens installieren Sie die neue Steuerkette und die oberen Führungsschienen. Schrauben Sie eine völlig neue, unlackierte mittlere Kurbelwellenschraube von Hand ein. Ziehen Sie die Zentralschraube mit einem Drehmomentschlüssel mit ihrem anfänglichen Anzugsdrehmoment von 50 Nm an und wenden Sie dann eine abschließende, präzise Winkeldehnung von 180 Grad an, um eine vollständige Reibungsblockierung der Kettenradbaugruppe zu gewährleisten.